


Ní chríochnaíonn táirgeadh cuid SMC nuair a osclaíonn an preas múnlaithe comhbhrú. Tá gá fós le bearradh imeall, meaisínithe poll, baint splanc, gearrtha amach, nó críochnú tríthoiseach roimh thionól an chuid is mó de na comhpháirteanna múnlaithe.
Féadfaidh an modh scamhadh difear díreach a dhéanamh ar chruinneas tríthoiseach, ar cháilíocht imeall, ar am timthriall, ar thomhaltas uirlisí, ar ghiniúint deannaigh, agus ar deireadh thiar ar an gcostas in aghaidh an chomhpháirte críochnaithe.
Maidir le painéil feithicleach, imfháluithe leictreacha, comhpháirteanna ceallraí, páirteanna fearais, agus táirgí eile comhbhrú-mhúnlaithe, roghnaíonn monaróirí go coitianta i measc ródú CNC, gearradh scríobach waterjet, scamhadh bás, sábhadh nó meilt, scamhadh láimhe, agus, in iarratais roghnaithe, gearradh léasair.
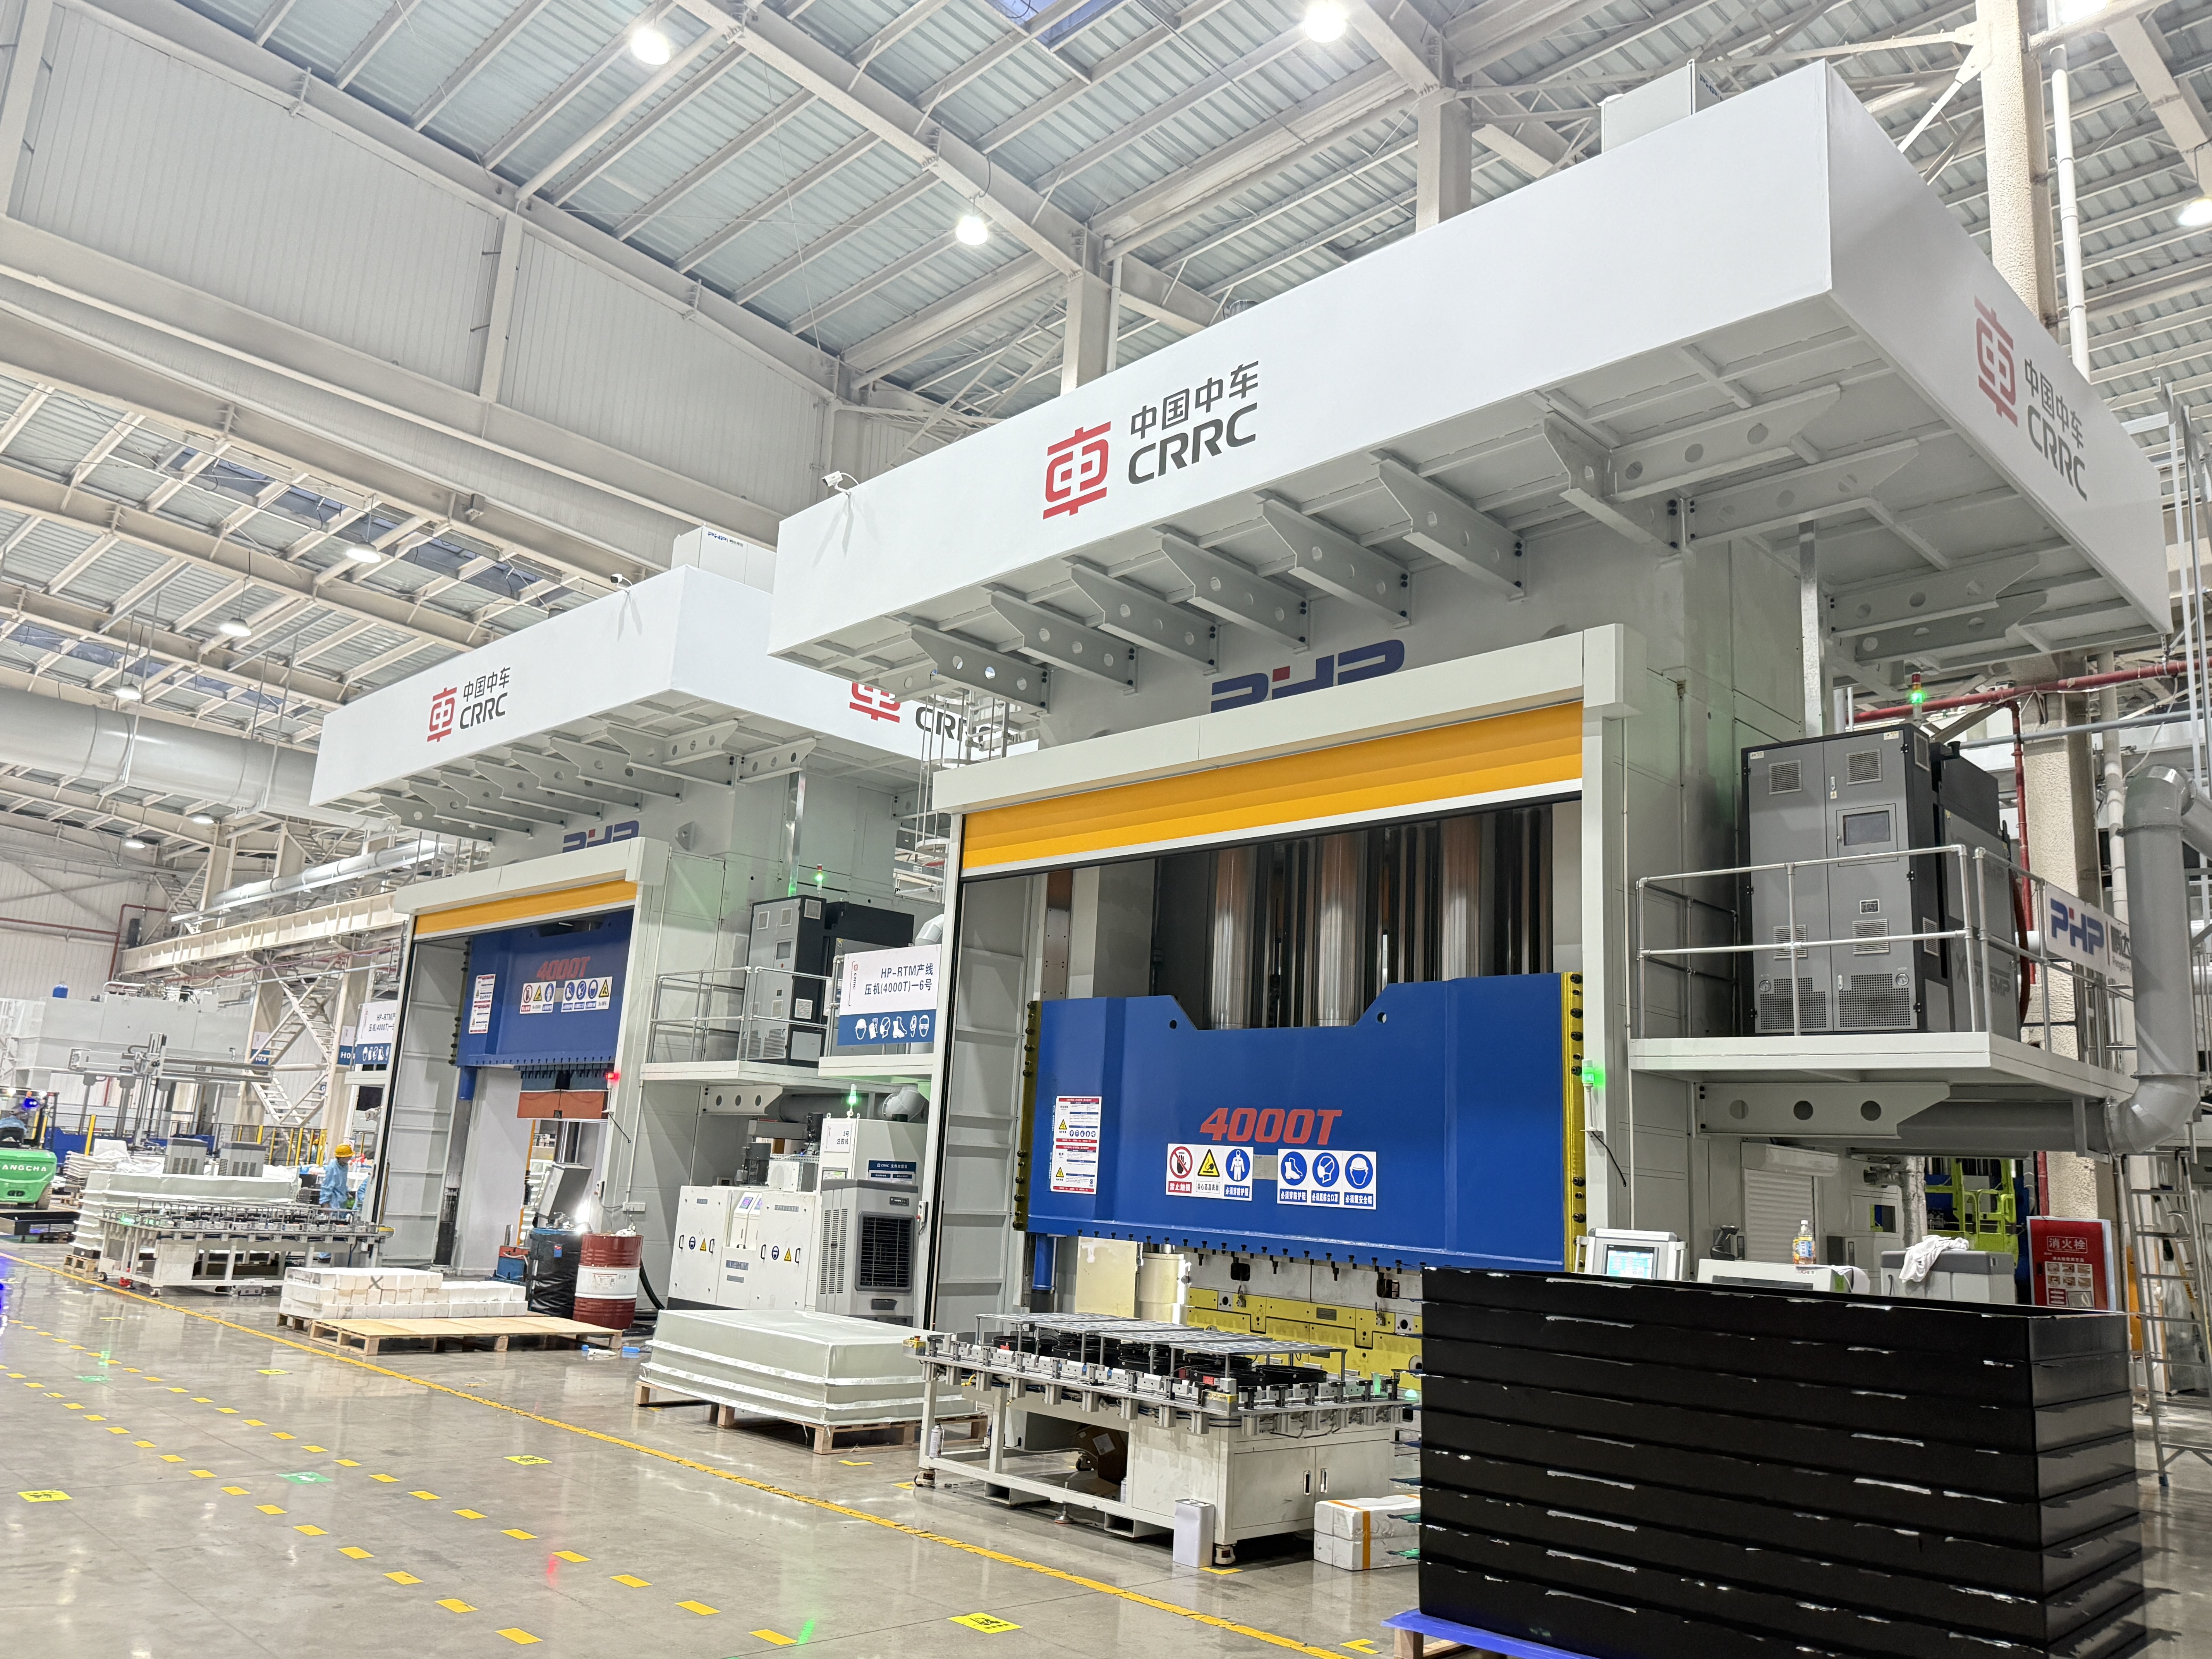
Níl aon mhodh amháin is fearr ann do gach comhpháirt SMC. Braitheann an rogha ceart ar chéimseata cuid, foirmiú SMC, tiús bhalla, méid táirgeachta, ceanglais lamháltais, críochnú anuas, agus an leibhéal uathoibrithe atá ag teastáil.
Conas Modh Scamhadh Páirt SMC a Roghnú
Ba chóir go dtosódh cinneadh praiticiúil bearrtha le cúig cheist:
- Cad é an méid táirgeachta bliantúil?
- Cé chomh casta atá an comhrian Baile Átha Troim?
- Cén lamháltas tríthoiseach atá ag teastáil?
- Cé chomh tiubh agus scríobach é an t-ábhar SMC?
- An mbeidh an próiseas scamhadh láimhe, CNC-bhunaithe, nó comhtháite i gcill táirgeachta uathoibrithe?
I gcás fréamhshamhlacha agus rincí beaga táirgeachta, is gnách go seachnaíonn próisis sholúbtha ar nós ródú CNC agus gearradh scaird-uisce costas uirlisí tiomnaithe Baile Átha Troim. Maidir le táirgeadh cobhsaí ard-toirte feithicle, is féidir le scamhadh dísle infheistíocht uirlisí tosaigh i bhfad níos mó a chosaint mar gheall ar a ghearr-ama timthriall.
Tá ródú CNC sa lár talún. Tá sé in-ríomhchláraithe, oiriúnach le haghaidh poill agus próifílí casta, agus is féidir é a ionchorprú i gcealla táirgeachta robotic nó uathoibríoch.
| Modh scamhadh | Feidhmchlár tipiciúil | Toirt Táirgeadh | Solúbthacht | Acmhainn Cruinneas | Costas Tosaigh Uirlisí |
|---|---|---|---|---|---|
| Ródú CNC | Comhrianta casta, poill, sliotáin | Íseal go hard | Ard | Ard | Meánach |
| scaird uisce scríobach | Próifílí ilchodacha tiubh nó deacair | Íseal go meánach | An-ard | Ard | Meánach |
| Die / brúigh scamhadh | Páirteanna táirgthe athchleachtach | Ard | Íseal | Ard after tooling validation | Ard |
| Chonaic / gearradh scríobach | Imill dhíreach nó simplí | Íseal go meánach | Meánach | Meánach | Íseal |
| Bearradh láimhe | Fréamhshamhail, deisiú, críochnú tánaisteach | Íseal | An-ard | Oibritheoir-spleách | Íseal |
| Gearradh léasair | Feidhmchláir ilchodacha tanaí nó speisialta roghnaithe | Iarratas-spleách | Ard | Ard a d’fhéadfadh a bheith ann | Ard |
Sampla 1: Comhpháirt Sheachtrach Feithicleach Ard-Imleabhar
Smaoinigh ar phainéal feithicleach SMC a tháirgtear ag 60,000 píosa in aghaidh na bliana le dearadh cobhsaí agus líne Baile Átha Troim in-athdhéanta.
Is féidir le hoibríocht scamhadh dísle tiomnaithe nó cill scamhadh CNC an-uathoibrithe eacnamaíocht níos fearr a sholáthar ná gach imeall a mheaisíniú arís agus arís eile ar mheaisín ilchuspóireach.
Déantar an infheistíocht uirlisí níos mó a dháileadh ar na mílte páirteanna.
Sampla 2: Imfhálú Trealamh Fuinnimh Ísealtoirte
Anois smaoinigh ar imfhálú SMC a tháirgtear ag 2,000 píosa amháin in aghaidh na bliana, le roinnt méideanna táirgí agus athruithe innealtóireachta rialta.
Is gnách go mbíonn sé níos éasca ródaire CNC nó córas scaird uisce a athchlárú ná dísle scamhadh tiomnaithe.
Is féidir le próiseas hibrideach ciall a bhaint as freisin. Féadfaidh gearradh waterjet codanna móra a bhaint go tapa, agus ina dhiaidh sin rothlú CNC na bpoll gléasta, comhéadain ríthábhachtacha, agus gnéithe ard-chaoinfhulaingt.
Ródú CNC, scaird uisce, scamhadh dísle agus modhanna eile
Tá atreisiú, roisín, agus go minic líontóirí mianraí ag SMC. Déanann na comhábhair seo an t-ábhar an-difriúil ó alúmanam meaisínithe nó teirmeaplaisteacha gan líonadh.
Is féidir le snáithíní gloine, snáithíní carbóin, agus líontóirí caitheamh uirlisí a luathú. Léirigh staidéir mheaisínithe foilsithe ar SMC go n-ardóidh fórsaí gearrtha de réir mar a chaitheann uirlisí, rud a chiallaíonn gur cheart déileáil le riocht uirlisí mar athróg próisis seachas fanacht go simplí le teip uirlisí infheicthe.
Ródú CNC
Tá ródú CNC ar cheann de na réitigh is versatile do scamhadh SMC.
Is féidir é a phróiseáil:
- comhrianta seachtracha;
- poill agus oscailtí;
- sliotáin;
- gnéithe gléasta;
- críochnú imeall;
- leaganacha iolracha ag baint úsáide as cláir éagsúla CNC.
Chun próisis tosaigh a fhorbairt, féadfaidh monaróirí luasanna fearsaidí a mheas i thart ar an raon 12,000-24,000 rpm le huirlisí oiriúnach gearrtha ilchodacha le trastomhas beag. Féadfaidh rátaí beathaithe tosú thart ar 1-6 m/nóiméad agus ansin iad a bharrfheabhsú trí thrialacha gearrtha.
Is pointí tosaigh forbartha próisis iad na figiúirí seo, ní suíomhanna uilíocha.
Braitheann paraiméadair deiridh ar luchtú snáithíní, ábhar filler, tiús, céimseata gearrthóra, trastomhas uirlisí, rigidity fearsaid, stiffness daingneáin, bailchríoch imeall riachtanach, agus feidhmíocht eastósctha.
Is féidir uirlisiú carbide a úsáid le haghaidh go leor feidhmchlár, agus féadfar uirlisí atá brataithe le diamaint nó PCD a mheas nuair a bhíonn caitheamh scríobach ina mhórchostas táirgthe.
Ní hamháin gur straitéis úsáideach chun uirlisí a athrú:
Athsholáthar an gearrthóir tar éis páirteanna X.
Ina áit sin, déan monatóireacht ar:
- fad gearrtha carntha;
- ualach fearsaid;
- fórsa gearrtha má tá sé ar fáil;
- roughness imeall;
- burr nó briseadh amach snáithíní;
- sruth tríthoiseach.
Ba cheart an uirlis a athrú nuair a thosaíonn meath intomhaiste cáilíochta, seachas de réir comhaireamh coda uilíoch treallach.
Gearradh Waterjet Scríobach
Baineann meaisínithe waterjet scríobach ábhar amach gan an crios teasa céanna a bhaineann le gearradh teirmeach a chruthú.
Dá bhrí sin tá sé tarraingteach do chomhpháirteanna ilchodacha a bhfuil sé tábhachtach damáiste teirmeach a íoslaghdú.
Áirítear le hathróga tipiciúla forbartha próisis:
- brú uisce;
- ráta sreafa scríobach;
- méid na gcáithníní scríobach;
- trastomhas nozzle;
- achar seasaimh;
- luas trasnaigh ;
- straitéis pollta.
Féadfaidh córais thionsclaíocha oibriú i thart ar an raon brú 250–400 MPa, agus scríobaigh gairnéad mar thart ar 80 mogalra a úsáidtear go minic mar phointe tosaigh le haghaidh trialacha próisis.
Mar sin féin, má mhéadaítear an luas trasnaithe go simplí chun an t-am rothaíochta a ghiorrú, féadtar barrchaolú corf a mhéadú nó cáilíocht imeall níos ísle a laghdú.
Tá sé léirithe ag taighde a bhaineann le scamhadh scaird uisce scríobach de SMC snáithíní mionghearrtha gur féidir le coinníollacha oibriúcháin oiriúnacha dromchlaí measartha aonfhoirmeacha a tháirgeadh le tarraingt amach snáithíní teoranta.
Die nó Brúigh Trimming
Tá scamhadh dísle thar a bheith tarraingteach nuair:
- tá an méid táirgeachta ard;
- tá céimseata cuid cobhsaí;
- athuair línte Baile Átha Troim ó chuid go cuid;
- tá am takt gearr tábhachtach.
Ní mór an uirlis scamhadh a dhearadh thart ar an gcomhpháirt mhúnlaithe iarbhír seachas geoiméadracht ainmniúil CAD amháin.
Bíonn tionchar ag crapadh múnla, cúlspreagadh, cuid warpage, éagsúlacht thiús, agus in-atrialltacht suímh ar chruinneas deiridh an Bhaile Átha Troim.
Ba cheart an fórsa brú riachtanach a ríomh ón imlíne iomlán gearrtha, tiús an ábhair, friotaíocht éifeachtach lomadh, líon na ngnéithe scamhadh comhuaineach, agus fachtóir sábháilteachta innealtóireachta cuí.
Ar an ábhar sin, bheadh sé míthreorach dá luafaí go bhfuil tonnáiste bearrtha seasta ar leith de dhíth ar gach comhpháirt SMC.
Is é an príomh-mhíbhuntáiste a bhaineann le bearradh dísle ná infheistíocht in uirlisí. Má athraíonn dearadh an chomhpháirt go minic, d'fhéadfaí go leor den bhuntáiste eacnamaíoch a dhíchur trí mhodhnú nó athsholáthar an dísle Baile Átha Troim.
Gearradh Léasair
Cuireann gearradh léasair tairiscint tapa neamhtheagmhála agus cláir solúbtha CNC ar fáil, ach níor cheart é a mheas go huathoibríoch mar an réiteach is fearr le haghaidh SMC.
Freagraíonn maitrísí roisín thermoset agus snáithíní athneartaithe go difriúil le fuinneamh teirmeach tiubhaithe. Ag brath ar fhoirmiú ábhair agus coinníollacha léasair, áirítear na saincheisteanna a d'fhéadfadh a bheith ann:
- díghrádú maitrís;
- mídhath ;
- imill charbóinithe;
- giniúint deataigh;
- criosanna a bhfuil tionchar ag teas orthu;
- athruithe ar dhromchlaí nascáil.
Ar an gcúis seo, ba cheart paraiméadair léasair cosúil le cumhacht, suíomh fócasach, gás cúnamh, luas scanadh, agus líon na bpasanna a fhorbairt trí thástáil cúpón leis an bhfoirmiú SMC iarbhír.
I gcás go leor comhpháirteanna SMC snáithíní gloine traidisiúnta, tá sé níos éasca cáiliú a dhéanamh ar ródú, scaird uisce nó scamhadh meicniúil.
Sampla: Cuid SMC 200 × 300 × 3.5 mm a scamhadh
Smaoinigh ar chomhpháirt imfhálaithe simplithe leis na ceanglais seo a leanas:
- Méid na coda: 200 × 300 mm
- Tiús: 3.5 mm
- Neas-chosán Baile Átha Troim: 1,000 mm
- Caoinfhulaingt riachtanach: ±0.30 mm
- Toirt bhliantúil: 40,000 páirteanna
- Roinnt poill gléasta druileáilte
Maidir le ródú CNC, is féidir am meaisínithe a mheas mar:
Am gearrtha = fad an chosáin ÷ ráta beatha éifeachtach
Má dhéantar ráta beathaithe ríomhchláraithe éifeachtach 3 m/nóiméad a bhailíochtú:
1.0 m ÷ 3 m/nim ≈ 20 soicind
Ní chiallaíonn sé seo go bhfuil an timthriall iomlán páirteach 20 soicind.
Ní mór na nithe seo a leanas a áireamh sa ríomh táirgeachta freisin:
- robot nó oibreoir ag luchtú;
- suíomh páirt;
- cur chuige uirlis agus tarraingt siar;
- meaisínithe poll;
- díluchtú ;
- bhaint deannaigh;
- athruithe uirlisí;
- liúntas iniúchta.
Má bhíonn timthriall iomlán 50 soicind mar thoradh ar luchtú, suíomh, druileáil, ródú agus díluchtú, ba cheart an uimhir sin — ní an t-am gearrtha teoiriciúil — a úsáid chun acmhainn a phleanáil.
Maidir le 40,000 cuid cobhsaí in aghaidh na bliana, ba cheart do mhonaróir ansin an costas meaisínithe bliantúil a chur i gcomparáid leis an gcostas amúchta agus an t-am takt níos giorra a bhaineann le scamhadh dísle tiomnaithe.
Is é sin an bealach ceart chun próisis a chur i gcomparáid go heacnamaíoch.
Cealla Scamhadh SMC Daingniúcháin agus Uathoibrithe
Ní féidir le trealamh gearrtha cruinn cúiteamh a dhéanamh ar dhroch-sheilbh oibre.
Féadfaidh dromchlaí cuartha, tiús bhalla athraitheach, easnacha múnlaithe, agus saobhadh iarmharach a bheith i gcodanna SMC. Is féidir le fórsa clampála iomarcach an chuid a dhífhoirmiú le linn meaisínithe agus earráidí tríthoiseach a chur faoi deara tar éis é a scaoileadh.
I measc na roghanna daingneáin coitianta tá:
Daingneáin Fholúis
Soláthraíonn daingneáin folúis fórsa sealúchais dáilte agus luchtú tapa, go háirithe do chomhpháirteanna móra sliogáin.
Tá siad éifeachtach nuair a bhíonn go leor limistéar séalaithe ar fáil.
Clampáil Mheicniúil
Soláthraíonn teanntáin mheicniúla coinneáil dhearfach níos láidre ach ba cheart iad a shuíomh lasmuigh de dhromchlaí criticiúla cosmaideacha nó tomhais.
Má chuirtear brú clampála iomarcach i bhfeidhm ar bhallaí SMC gan tacaíocht is féidir an comhpháirt a shaobhadh go sealadach.
Pionnaí Aimsiú agus Neadacha Tiomnaithe
Is minic a chomhcheanglaíonn daingneán táirgthe nead contour le bioráin lonnú agus teanntáin roghnaithe.
Is féidir straitéis datum 3-2-1 a úsáid nuair is cuí chun córas comhordaithe meaisín in-athdhéanta a bhunú agus róshrianta neamhriachtanach a sheachaint.
Ba cheart go soláthródh an daingneán imréiteach faoi bhun an chosáin Baile Átha Troim ionas nach ndéanann an gearrthóir teagmháil leis an daingneán.
Seans go mbeidh cuma mar seo ar sheicheamh láidir uathoibrithe:
Preas Comhbhrúite SMC → Léiriú Robotic → Fuarú / Cobhsú → Suiteáil Páirteanna → CNC nó Bearradh Robotic → Druileáil → Baint deannaigh → Cigireacht
Féadann uathoibriú a bheith san áireamh freisin:
- luchtú agus díluchtú robot;
- athrú uirlis uathoibríoch;
- monatóireacht a dhéanamh ar fholús;
- braiteoirí daingnithe daingneáin;
- treoshuíomh fís-bhunaithe;
- monatóireacht ar ualach fearsaid;
- cuntair shaolré uirlisí;
- comhcheangail sábháilteachta.
I gcás déantúsóirí a dhéanann meastóireacht ar chill scamhadh uathoibrithe, ba cheart ROI a ríomh ó laghdú iomlán an tsaothair, feabhsú ama takt, laghdú fuíoll, tomhaltas uirlisí, aga fónaimh, cothabháil, agus toirt táirgthe - ní praghas ceannaigh róbait amháin.
Rialú deannaigh, Sábháilteacht Oibrithe agus Láimhseáil Dramhaíola
Is féidir le scamhadh meicniúil SMC leigheasta cáithníneach mín a ghiniúint ina bhfuil roisín leasaithe, snáithíní athneartaithe agus líontóirí mianraí.
Braitheann an phróifíl ghuaise bheacht ar fhoirmiú SMC, mar sin ba cheart athbhreithniú a dhéanamh i gcónaí ar Bhileog Sonraí Sábháilteachta an tsoláthraí ábhair sula ndearfar an córas eastósctha.
Ba cheart go mbeadh an chéad tosaíocht ag rialú an éillithe ag a fhoinse.
Maidir le ródú CNC, ciallaíonn sé seo go coitianta:
eastóscadh leibhéal uirlisí nó cill scamhadh iata → duchtú → córas bailithe deannaigh
Le haghaidh críochnú meilt agus scríobach, ba chóir go mbeadh cochaill suite chomh gar agus is praiticiúil don phointe giniúna deannaigh.
I gcás inar gá cosaint riospráide, ní mór roghnú análaitheora a bheith bunaithe ar an ábhar salaithe aitheanta agus ar an nochtadh tomhaiste seachas an masc céanna a shannadh go huathoibríoch do gach oibríocht.
Is gá aird ar leith a thabhairt má tá silica criostalach i bhfoirmiú SMC. Sna Stáit Aontaithe, sainmhínítear leibhéal gníomhaíochta 25 μg / m³ agus teorainn nochta incheadaithe de 50 μg / m³ mar TWA 8 n-uair an chloig i gcaighdeán shilice criostalach inathraithe an tionscail ghinearálta OSHA.
Ba cheart Styrene a mheas freisin i gcás ina bhfuil sé ábhartha don chóras nó don phróiseas roisín sonrach. Níor cheart glacadh leis go gcruthaíonn meaisínithe gach comhpháirt SMC atá leigheasta go hiomlán an nochtadh styrene céanna.
Ba cheart dramhaíl a bhailítear ó Bhaile Átha Troim a choinneáil faoi smacht agus scartha ó bhruscar táirgeachta ginearálta. Ba cheart go gcinnfeadh saoráidí roghanna diúscartha nó athchúrsála de réir comhdhéanamh ábhair, rialacha dramhaíola áitiúla, éilliú, agus inniúlachtaí na gconraitheoirí athchúrsála atá ar fáil.
Iniúchadh agus Críochnú Iar-Bhaile
Ba cheart comhpháirt bhearrtha a mheas ag baint úsáide as critéir a bhaineann lena fheidhm iarbhír.
I measc na modhanna cigireachta tipiciúla tá:
- calipers digiteach le haghaidh toisí simplí;
- tomhasairí dul/ní théann le haghaidh táirgeadh athchleachtach;
- tomhas próifíl;
- iniúchadh optúil;
- scanadh 3D;
- meaisíní tomhais a chomhordú don chéimseata chriticiúil.
Féadfaidh plean iniúchta na nithe seo a leanas a shainiú:
| Gné | Rialú Sampla |
|---|---|
| Toise bearrtha foriomlán | Líníocht lamháltas |
| Áit gléasta-poll | lamháltas suímh ó datum |
| Imeall briseadh amach | Uasteorainn radhairc nó toise incheadaithe |
| Burr / snáithín scaoilte | Gan cur isteach ar thionól |
| Ga imeall | Líníocht nó riachtanas an chustaiméara |
| Ciumhais chosmaideacha | Sampla tagartha ceadaithe |
Ba cheart go dtiocfadh na ceanglais as an líníocht comhpháirte agus as sonraíocht an chustaiméara seachas úsáid a bhaint as caighdeán ciumhais uilechoiteann SMC amháin.
Tar éis scamhadh, d'fhéadfadh go mbeadh gá le páirteanna a scuabadh, a ghaineamh, a dhíbhurrú go háitiúil, a bhaint deannaigh, a ullmhú brataithe nó a shéalú imeall.
Más dealraitheach go bhfuil ró-bhriseadh snáithíní le feiceáil, d’fhéadfadh go gcuirfí an t-airíonna i bhfolach gan an próiseas a shocrú ach oibriú greanta láimhe a chur leis.
Ba cheart don mhonaróir imscrúdú a dhéanamh ar:
- uirlisiú caite;
- beatha mícheart nó luas fearsaid;
- tacaíocht daingneáin neamhleor;
- creathadh ;
- straitéis iontrála nó imeachta lag;
- céimseata mhúnlaithe neamhréireach.
Cén Modh bearrtha SMC atá Níos Eacnamaíoch?
Ní gá gurb é an costas uaireanta meaisín is ísle a tháirgeann an chuid is ísle den chostas.
Ba chóir go mbeadh na nithe seo a leanas i gcomparáid úsáideach:
Costas in aghaidh na coda glactha = meaisín costas saothair uirlisithe daingneán amúchadh amúchadh earra bhíslí amúchadh earraí inchaite cothabháil dramh athoibriú
De ghnáth soláthraíonn ródú CNC cothromaíocht tharraingteach idir solúbthacht agus cruinneas.
Tá Waterjet úsáideach le haghaidh gearradh solúbtha neamhtheirmeach agus geoiméadracht deacra.
Éiríonn scamhadh dísle tiomnaithe níos tarraingtí nuair a bhíonn an toirt bliantúil ard agus dearadh an chomhpháirte cobhsaí.
Tá bearradh láimhe fós úsáideach le haghaidh fréamhshamhlacha agus athoibriú ach bíonn sé deacair é a rialú de réir mar a mhéadaíonn méid an táirgeachta.
Níor cheart gearradh léasair a mheas ach amháin tar éis a dhearbhú gur féidir leis an bhfoirmiú SMC iarbhír freastal ar riachtanais damáiste teirmeach agus cáilíochta imeall.
I gcás go leor línte táirgeachta, ní próiseas amháin é an réiteach is fearr ach meascán de mhúnlú, láimhseáil uathoibrithe, scamhadh, druileáil, glanadh agus iniúchadh.
Líne Táirgthe SMC a phleanáil
Ba cheart go n-áireofaí go hidéalach riachtanais scamhadh sula gcuirtear an líne mhúnlú comhbhrú chun críche.
Is féidir le céimseata páirteanna, warpage ionchais, suímh datum, suíomh splanc, am takt táirgthe, inrochtaineacht robot, agus riachtanais meaisínithe iartheachtacha tionchar a imirt ar phleanáil phreasa agus uathoibrithe.
Díríonn Wuxi PengdaHZ Intelligent Equipment Co., Ltd ar threalamh múnlaithe comhbhrú SMC agus réitigh táirgeachta do chomhpháirteanna ilchodacha tionsclaíocha.
Agus tionscadal nua SMC á mheas, cabhraíonn an fhaisnéis seo a leanas le hinnealtóirí coincheap táirgthe níos praiticiúla a fhorbairt:
- Líníocht cuid SMC nó múnla 3D;
- foirmiú ábhar;
- toisí uasta na gcomhpháirteanna;
- meáchan cuid agus tiús;
- fórsa múnlaithe ag teastáil;
- toirt táirgeachta bliantúil;
- am timthriall sprice;
- caoinfhulaingt tríthoiseach;
- riachtanais scamhadh agus druileála;
- leibhéal uathoibrithe atá ag teastáil.
Má chuirtear san áireamh oibríochtaí múnlaithe agus iar-mhúnlú le chéile is féidir cabhrú le próiseas múnlaithe tapa a sheachaint a bhogann an tranglam táirgthe le sruth.
CCanna
Conas a roghnaíonn mé an modh scamhadh is fearr le haghaidh cuid SMC?
Tosaigh le toirt bhliantúil, céimseata, tiús, lamháltas, foirmiú ábhar, agus infheistíocht incheadaithe in uirlisí. Cuireann ródú CNC solúbthacht ard ar fáil, seachnaíonn waterjet gearradh teirmeach, agus is minic a bhíonn bearradh dísle tiomnaithe tarraingteach do tháirgí cobhsaí ard-toirte.
Cad iad na socruithe CNC ba chóir a úsáid le haghaidh ródú SMC?
Níl aon socrú uilíoch ann. Ba cheart luas fearsaidí, beathú, trastomhas gearrthóra, dearadh fliúit, ábhar uirlisí, agus treo gearrtha a bhunú trí thrialacha ag baint úsáide as an SMC iarbhír. Ba cheart monatóireacht a dhéanamh ar chaitheamh uirlisí mar go bhféadfadh sé tionchar a bheith aige ar fhórsa gearrtha agus ar chaighdeán imeall.
An féidir páirteanna SMC a ghearradh léasair?
Is féidir roinnt foirmlithe SMC a phróiseáil le léasair, ach ní mór díghrádú teirmeach, dídhathú, múch, agus imill a bhfuil tionchar teasa acu a mheas. Is minic go mbíonn sé níos fusa ródú meicniúil nó gearradh scaird uisce cáiliú do ghnáth-chomhpháirteanna SMC.
Conas is féidir gluaiseacht a chosc le linn ródaithe ardluais?
Úsáid láithreacha datum in-athdhéanta, tacaíocht tacaíochta leordhóthanach, criosanna folúis nó teanntáin suite i gceart, agus imréiteach timpeall an chosáin gearrthóra. Seachain an comhpháirt a chlampáil ar bhealach a dhífhoirmíonn go sealadach é.
Conas ba cheart deannach scamhadh SMC a rialú?
Déan deannach a ghabháil chomh gar don phointe gearrtha agus atá praiticiúil ag baint úsáide as eastóscadh uirlisí nó cill scamhadh iata atá ceangailte le córas cuí bailithe deannaigh. Ba cheart go mbeadh measúnú nochta agus roghnú TCP bunaithe ar chomhdhéanamh iarbhír SMC agus ar choinníollacha tomhaiste san ionad oibre.
Conas a dhéantar comparáid idir costais ródaithe agus scamhadh bás CNC?
Tá costais tiomnaithe uirlisithe níos ísle ag CNC agus tá sé níos éasca é a athchlárú, agus tá níos mó uirlisí tosaigh ag teastáil le haghaidh scamhadh dísle ach is féidir leis timthriallta athrá i bhfad níos giorra a sheachadadh. Ba cheart toirt bhliantúil, saolré an táirge, minicíocht athraithe dearaidh, saothair, caitheamh uirlisí, agus fuíoll a áireamh sa chomparáid.


